


Hoe krijg ik een mooie gladde verbinding in roestvrij staal?
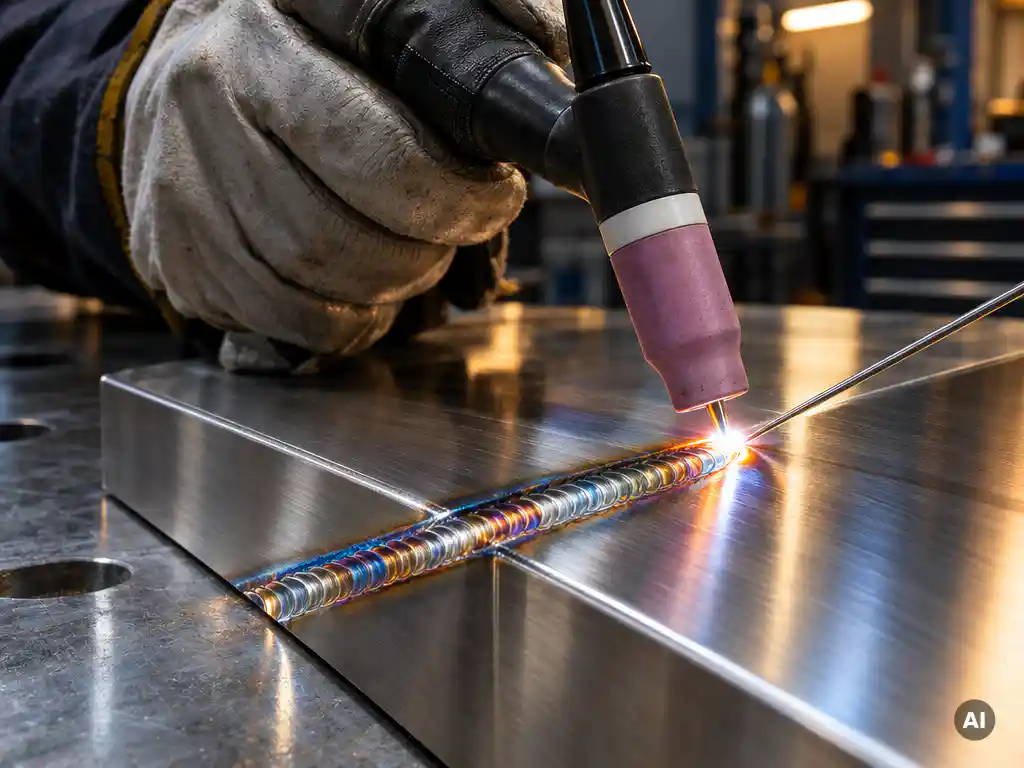
Welk lasproces geeft de gladste las in RVS?
TIG-lassen geeft meestal de gladste en schoonste las in RVS. Het proces werkt met een niet-afsmeltende wolfraamelektrode en beschermgas, waardoor je de warmte en het smeltbad nauwkeurig stuurt. Je krijgt weinig lasspatten en een fijne, gelijkmatige lasrups die vaak weinig nabewerking nodig heeft.
TIG staat voor Tungsten Inert Gas. Bij dit proces vormt de wolfraamelektrode de boog en voeg je indien nodig apart toevoegmateriaal toe. Omdat je de stroom en het toevoegmateriaal los van elkaar regelt, kun je dun RVS en zichtbare lasnaden netjes afwerken. MIG/MAG werkt sneller en past bij dikker materiaal en productiewerk, maar geeft doorgaans meer spatten en een minder fijne naad. Zoek je geschikte apparatuur, dan vind je die in onze categorie TIG lassen.
Hoe bereid je RVS voor op het lassen?
Maak RVS vóór het lassen grondig schoon en ontvet het, en gebruik alleen gereedschap dat uitsluitend voor RVS dient. Vuil, olie en roest van gewoon staal komen anders in het smeltbad terecht. Dat veroorzaakt poreusheid, een grillige naad en later corrosieplekken.
Volg deze stappen:
- Ontvet de las en de randen met een geschikt reinigingsmiddel.
- Gebruik aparte borstels en schijven voor RVS, zodat je geen staaldeeltjes inbrengt.
- Zorg voor een goede pasvorm met een gelijkmatige naadspleet.
- Hecht het werkstuk op meerdere plaatsen, zodat het minder vervormt.
- Controleer de wolfraamelektrode: slijp die goed aan en gebruik hem schoon.
Welk beschermgas en toevoegmateriaal passen bij RVS?
Kies toevoegmateriaal dat past bij je basismateriaal. Voor AISI 316L en vergelijkbaar hooggelegeerd roestvast staal gebruik je RVS 316LSi, een lasstaaf met een laag koolstofgehalte. Voor het beschermgas volg je de aanbevelingen van de fabrikant van je lasapparaat en je gasleverancier.
Ons assortiment bevat RVS 316LSi TIG-lasstaven van 1.000 mm lengte in diameters van 1,6, 2,0, 2,4 en 3,2 mm. Kies de diameter op basis van materiaaldikte en stroomsterkte: dun plaatwerk vraagt een dunnere staaf. Dit zijn geen staven voor gewoon staal: SG2-staven zijn bedoeld voor constructiestaal en niet voor RVS. De productbeschrijving alleen garandeert de geschiktheid niet voor onbekende materialen, dus controleer bij twijfel eerst de materiaalsoort en de technische eisen van de verbinding. Dat geldt zeker voor veiligheidskritische toepassingen of werk met certificeringseisen.
Welke instellingen en techniek voorkomen verkleuring en vervorming?
Werk met zo min mogelijk warmte-inbreng: kort, gecontroleerd lassen, een korte boog en voldoende beschermgas voor en na de las. Minder warmte betekent minder verkleuring en minder vervorming. Exacte stroomwaarden hangen af van je materiaaldikte, apparaat en naadvorm.
Deze technische keuzes helpen je:
- Houd de boog kort en de toorts stabiel, zodat de gasbescherming intact blijft.
- Laat het smeltbad niet langer heet dan nodig: werk gelijkmatig door en stop niet halverwege de naad.
- Gebruik gaslensonderdelen als je een gelijkmatige gasstroming wilt, en controleer of ze bij je toorts passen.
- Las in korte stukken of wissel van plaats bij langere naden, zodat de warmte zich verdeelt.
- Laat de beschermgasstroom doorlopen nadat je de boog hebt gedoofd, zodat het afkoelende metaal beschermd blijft.
Een paarse E3/WXE3-wolfraamelektrode past bij RVS en werkt met zowel gelijkstroom (DC) als wisselstroom (AC). De juiste keuze hangt af van stroomsoort, stroomsterkte en lasomstandigheden.
Hoe verwijder je hitteverkleuring na het lassen?
Je verwijdert hitteverkleuring door de las en de omgeving mechanisch of chemisch te behandelen, bijvoorbeeld met een RVS-borstel of door te beitsen en te passiveren. Zo herstel je de corrosiebestendigheid van het oppervlak, die bij sterke verkleuring verloren kan gaan.
Gebruik voor het nabewerken uitsluitend gereedschap dat alleen op RVS is gebruikt, anders kruipen staaldeeltjes in het oppervlak en ontstaan roestplekken. Mechanisch borstelen werkt goed bij lichte verkleuring, terwijl beitspasta of een beitsbad zwaardere verkleuring aanpakt. Draag bij beitsmiddelen altijd geschikte lasbescherming en handschoenen, en volg de gebruiksaanwijzing van het product. Voorkomen blijft beter dan genezen: een goede gasbescherming en lage warmte-inbreng beperken de verkleuring al bij het lassen.
Welke lasapparatuur en accessoires zijn nodig voor RVS?
Voor RVS heb je minimaal een TIG-lasapparaat, een passende TIG-toorts, wolfraamelektroden, een spantang, een gascup en RVS-toevoegmateriaal nodig. Daarnaast zijn beschermgas, een laskap en lashandschoenen nodig. Controleer altijd of de onderdelen bij je toortsmodel passen.
Let bij de TIG-onderdelen op deze punten:
- Toortstype: onderdelen voor type 9-20 en type 17-18-26 zijn niet automatisch uitwisselbaar.
- Spantang: die moet passen bij het toortsmodel en de diameter van je wolfraamelektrode (bijvoorbeeld 1,6, 2,4 of 3,2 mm).
- Gascup of gaslenscup: een standaard gascup en een gaslenscup zijn niet automatisch uitwisselbaar.
- Slijtonderdelen: controleer ze regelmatig en vervang ze wanneer ze versleten, vervuild of beschadigd zijn.
Hoe wij helpen met mooi lassen in RVS
Wij helpen je bij elke stap naar een gladde RVS-las. Bij Allesomtelassen.nl, verbonden aan Cryogas in Nijmegen, vind je alles voor TIG-lassen op één plek, aangevuld met persoonlijk advies:
- TIG-lasapparaten, toortsen en onderdelen voor RVS, inclusief spantangen en gascups.
- RVS 316LSi-lasstaven en wolfraamelektroden in verschillende diameters.
- Lasbescherming zoals laskappen en lashandschoenen.
- Technisch productadvies bij de keuze van toortsmodel, elektrode of toevoegmateriaal.
- Lascursussen voor beginners en gevorderden, zodat je de techniek in de praktijk leert.
Weet je niet zeker welke onderdelen bij jouw toorts passen? Neem dan contact met ons op. Geef je toortsmodel of onderdeelnummer door, dan adviseren we je graag.
Veelgestelde vragen
Hoe begin ik als beginner met TIG-lassen van RVS?
Start met dunne RVS-plaatjes (bijvoorbeeld 1,5 tot 2 mm) en oefen eerst zonder toevoegmateriaal om het smeltbad onder controle te krijgen. Zorg dat je materiaal schoon en ontvet is, gebruik een passende RVS 316LSi-lasstaaf en een goed aangeslepen wolfraamelektrode. Een lascursus helpt je om je houding, toortsvoering en staafvoering sneller onder de knie te krijgen.
Wat doe ik als mijn las poreus is of er gaatjes in zitten?
Poreusheid komt meestal door vuil, vet of vocht in het smeltbad, of door onvoldoende gasbescherming. Controleer of het werkstuk goed is ontvet, of je slangen en aansluitingen geen gas lekken en of de gascup niet vervuild of beschadigd is. Let ook op tocht in je werkplek: een open deur of ventilator kan het beschermgas wegblazen.
Waarom krijg ik toch roestplekken op mijn RVS na het lassen?
Vaak komt dit door staaldeeltjes van gereedschap dat eerder op gewoon staal is gebruikt, of door sterke hitteverkleuring die de corrosiebestendigheid aantast. Gebruik daarom uitsluitend borstels en schijven die alleen voor RVS dienen. Behandel zwaardere verkleuring met beitspasta of een beitsbad en passiveer daarna het oppervlak.
Kan ik RVS aan gewoon staal lassen?
Dat kan, maar hiervoor gelden andere eisen aan het toevoegmateriaal dan bij RVS aan RVS. Gebruik in elk geval geen standaard SG2-staaf voor constructiestaal en ook niet zonder meer 316LSi. Raadpleeg bij twijfel de materiaalspecificaties of vraag technisch advies, zeker bij veiligheidskritische toepassingen of werk met certificeringseisen.
Hoe weet ik welke diameter lasstaaf ik nodig heb?
Kies de diameter op basis van materiaaldikte en stroomsterkte. Voor dun plaatwerk gebruik je een dunnere staaf, bijvoorbeeld 1,6 mm, voor dikker materiaal en hogere stroom een staaf van 2,4 of 3,2 mm. Een staaf die te dik is voor de lasstroom smelt moeilijk mee en geeft een onregelmatige naad.
Hoe voorkom ik dat dunne RVS-plaat kromtrekt tijdens het lassen?
Hecht het werkstuk op meerdere plaatsen en las lange naden in korte stukken of wissel van plaats, zodat de warmte zich verdeelt. Werk met zo laag mogelijke warmte-inbreng en een korte boog. Een koperen of aluminium steunstrip achter de naad voert extra warmte af en kan de vervorming verder beperken.
Hoe vaak moet ik mijn TIG-onderdelen controleren of vervangen?
Controleer spantang, gascup en wolfraamelektrode bij elke lassessie op slijtage, vervuiling of beschadiging. Vervang onderdelen die versleten zijn, omdat ze de gasbescherming en boogstabiliteit verslechteren. Let er bij het bestellen op dat de onderdelen passen bij jouw toortsmodel; twijfel je, neem dan contact op met technisch productadvies.

