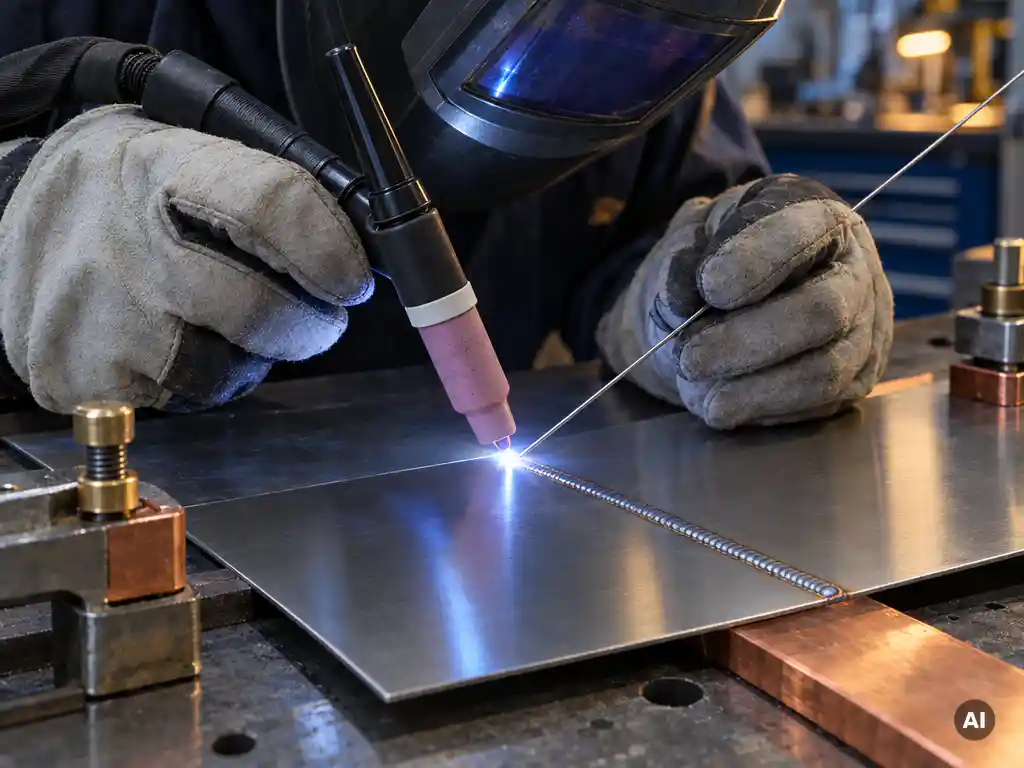
Je bevestigt dun staal zonder beschadiging het veiligst met **TIG-lassen, MIG/MAG-lassen met lage stroom of een mechanische verbinding** zoals klinknagels of verbindingsschroeven. Bij lassen houd je de warmte-inbreng zo laag mogelijk met korte lasnaden, dunne lasdraad en een goede klemming. Zo voorkom je doorbranden en vervorming. Hieronder lees je per vraag wat werkt.
## Welke lasmethode is het veiligst voor dun staal?
**TIG-lassen en MIG/MAG-lassen met een lage stroominstelling zijn de veiligste lasmethoden voor dun staal.** TIG geeft de meeste controle over de warmte, MIG/MAG is sneller en werkt goed bij plaatwerk. Elektrodelassen (MMA) is voor dunne plaat meestal te heet en te onrustig.
Zo vergelijk je de methoden:
| Methode | Voordeel bij dun staal | Aandachtspunt |
|—|—|—|
| TIG | Nauwkeurige warmteregeling, schone las | Langzamer, meer oefening nodig |
| MIG/MAG | Snel, goed te leren, geschikt voor plaatwerk | Te hoge stroom brandt snel door |
| MMA (elektrode) | Eenvoudig en mobiel | Weinig geschikt voor zeer dun plaatmateriaal |
Wil je weten **wat MIG/MAG-lassen** inhoudt? Je smelt een continu aangevoerde lasdraad af in een beschermgasomgeving. Dat maakt het proces snel en goed beheersbaar, zeker met een draad van 0,6 of 0,8 mm. Meer achtergrond over de techniek vind je in onze
lastips.
## Welke instellingen voorkomen doorbranden bij plaatstaal?
**Je voorkomt doorbranden door de stroom laag te houden, een korte boog te gebruiken en een dunne lasdraad te kiezen.** Werk bij voorkeur met korte lasnaden of hechtlassen, zodat het staal tussendoor kan afkoelen.
Begin op een restje van hetzelfde materiaal en stel de machine daarop af. Exacte waarden verschillen per apparaat, plaatdikte en draadtype, dus volg altijd de instructies van de fabrikant. Deze principes helpen je altijd:
– **Kies een lage stroom en spanning** en verhoog pas als de las niet goed doorsmelt.
– **Las in korte stukken** (hechtlassen of steeplassen) in plaats van één lange naad.
– **Houd een vlot, constant tempo** aan. Blijf je te lang op één plek, dan brandt het staal door.
– **Gebruik een koperen onderlegger** achter de naad om warmte af te voeren.
– **Zorg voor een goede massaverbinding** dicht bij de las, zodat de boog stabiel blijft.
## Hoe voorkom je vervorming bij het lassen van dun staal?
**Je voorkomt vervorming door de warmte-inbreng te beperken en het werkstuk stevig vast te klemmen.** Dun staal zet bij verwarming snel uit en trekt bij afkoeling krom. Hoe minder warmte en hoe gelijkmatiger je die verdeelt, hoe vlakker het resultaat blijft.
Pas deze werkwijze toe:
1. **Zet het werkstuk vast** met klemmen, bij voorkeur op een stevige of gekoelde tafel.
2. **Plaats eerst hechtlassen** op korte afstand van elkaar langs de hele naad.
3. **Las verspringend.** Begin aan het ene uiteinde, ga dan naar het midden en spring vervolgens naar het andere uiteinde.
4. **Laat het staal tussendoor afkoelen** voordat je verdergaat.
5. **Gebruik zo min mogelijk lasmateriaal.** Een kleinere lasnaad betekent minder krimp.
## Welke lasdraad en welk beschermgas passen bij dun staal?
**Voor dun, ongelegeerd staal gebruik je meestal SG2-lasdraad van 0,6 of 0,8 mm met een geschikt beschermgas.** SG2 is een verkoperde draad voor gasbeschermd lassen van constructiestaal. Een dunne draad geeft een kleinere boog en minder warmte, wat het risico op doorbranden verkleint.
Houd bij je keuze rekening met deze punten:
– **Draaddiameter:** kies een draad die past bij de plaatdikte. Dunner is meestal veiliger voor plaatwerk.
– **Contacttip:** gebruik een tip met dezelfde nominale draaddiameter en controleer ook schroefdraad, lengte en type contacttiphouder.
– **Spoelgrootte:** een spoel van 15 kg past niet in elk MIG/MAG-apparaat, dus controleer de maximale spoelafmetingen.
– **Gasmondstuk:** houd het vrij van lasspatten. Vervuiling verstoort de gasstroom en vergroot de kans op poreusheid.
Voor TIG-lassen van dun staal gebruik je afzonderlijk toevoegmateriaal, zoals SG2 TIG-lasstaven in 1,6 mm. Bij roestvast staal kies je een passende RVS-staaf, zoals 316LSi. Welk beschermgas en welk debiet bij jouw materiaal passen, bepaal je aan de hand van de advieslijsten van de leverancier. Bekijk ons assortiment aan
MIG/MAG-lasbenodigdheden om draad, tips en mondstukken op elkaar af te stemmen.
## Kun je dun staal ook zonder lassen verbinden?
**Ja, je kunt dun staal ook mechanisch of met lijm verbinden.** Denk aan popnagels, blindklinknagels, zelftappende schroeven, boutverbindingen of constructielijm. Deze methoden brengen geen hitte in het materiaal, dus er ontstaat geen doorbranden of warmtevervorming.
De keuze hangt af van de belasting en het uiterlijk:
– **Popnagels en klinknagels:** snel en handig voor plaatwerk dat niet zwaar belast wordt.
– **Schroeven en bouten:** geschikt als je de verbinding later wilt losmaken.
– **Constructielijm:** verdeelt de belasting over een groter oppervlak en laat het uiterlijk intact.
– **Solderen of hardsolderen:** werkt met lagere temperaturen dan lassen, maar vraagt een goed schoongemaakt oppervlak.
Voor dragende of veiligheidskritische verbindingen blijft lassen vaak de sterkste keuze. Raadpleeg bij die toepassingen altijd de geldende voorschriften en een vakdeskundige.
## Welke lasapparatuur is geschikt voor dun plaatstaal?
**Een MIG/MAG-lasapparaat met nauwkeurig regelbare lage stroom of een TIG-apparaat is geschikt voor dun plaatstaal.** Let op een goede instelbaarheid in het lage vermogensbereik en een stabiele boog. Een licht lasapparaat met fijne regeling helpt je om precies te werken.
Let bij de keuze op deze punten:
– **Lage-stroombereik:** het apparaat moet stabiel kunnen lassen bij lage instellingen.
– **Toorts:** voor kleinere toepassingen past een lichte luchtgekoelde toorts, zoals de CB150. Zwaardere modellen zijn voor dun plaatwerk meestal niet nodig.
– **Slijtdelen:** controleer contacttips, contacttiphouders en gasmondstukken regelmatig en vervang ze bij slijtage of vervuiling.
– **Compatibiliteit:** onderdelen zijn niet altijd uitwisselbaar tussen toortsmodellen. Controleer dus eerst je exacte toortstype.
## Hoe wij helpen met dun staal lassen
Bij Allesomtelassen.nl combineren we een breed assortiment met praktische vakkennis. We helpen je graag om de juiste machine en de juiste onderdelen te kiezen voor dun plaatwerk. Dit kun je van ons verwachten:
– **Persoonlijk advies** over MIG/MAG-, TIG- en elektrodelassen voor jouw project.
– **De juiste lasdraad, contacttips en gasmondstukken**, passend bij jouw toortsmodel.
– **Lasbescherming** zoals laskappen en lashandschoenen voor veilig werken.
– **Lascursussen** voor beginners en gevorderden, zodat je de techniek onder de knie krijgt.
Twijfel je welke instelling of apparatuur het beste past?
Neem contact met ons op, dan denken we met je mee.
Veelgestelde vragen
Hoe begin ik als beginner met het lassen van dun plaatstaal?
Begin met een MIG/MAG-apparaat met 0,6 mm SG2-draad en oefen eerst op restjes van hetzelfde materiaal en dezelfde dikte. Zet de stroom laag, maak korte hechtlassen en bouw pas daarna op naar langere naden. Een lascursus voor beginners helpt je om sneller een goed gevoel voor warmte-inbreng en lastempo te krijgen.
Wat moet ik doen als er toch een gat in mijn plaatstaal is gebrand?
Laat het materiaal eerst afkoelen en slijp de randen van het gat schoon tot op blank metaal. Vul het gat daarna in kleine stappen met korte lasstippen, met pauzes ertussen, of las een passend plaatje over de opening. Een koperen onderlegger achter het gat helpt om de warmte af te voeren en nieuw doorbranden te voorkomen.
Hoe lang moet ik wachten tussen twee hechtlassen of lasnaden?
Er is geen vaste tijd, want dat hangt af van plaatdikte en lasstroom. Een goede vuistregel is te wachten tot het staal bij de las niet meer sterk warm aanvoelt (let op: draag altijd handschoenen). Wissel ook van plek, zodat de warmte zich niet op één punt ophoopt.
Waarom krijg ik poreuze lassen of veel lasspatten bij dun staal?
De meest voorkomende oorzaken zijn vervuilde of verroeste plaat, een verstopt gasmondstuk of een onjuist gasdebiet. Maak het staal blank en vetvrij, verwijder lasspatten uit het mondstuk en controleer het gasdebiet volgens de advieslijst van je leverancier. Ook een slechte massaverbinding of een versleten contacttip kan de boog onrustig maken.
Is een popnagel of constructielijm sterk genoeg als alternatief voor lassen?
Voor plaatwerk met lichte of matige belasting, zoals kasten, afdekplaten of kappen, is dat vaak ruim voldoende. Constructielijm verdeelt de belasting goed, zeker in combinatie met nagels of schroeven. Voor dragende of veiligheidskritische verbindingen blijft lassen meestal de sterkste keuze, dus raadpleeg dan een vakdeskundige.
Kan ik dun roestvast staal op dezelfde manier lassen als dun koolstofstaal?
De principes zijn gelijk: weinig warmte, korte lassen en goede klemming. Roestvast staal geleidt warmte slechter en vervormt daardoor sneller, dus werk extra voorzichtig en laat tussendoor afkoelen. Kies een passend toevoegmateriaal zoals een RVS-staaf 316LSi en gebruik gereedschap dat niet eerder voor koolstofstaal is gebruikt, om vervuiling te voorkomen.
Hoe weet ik of mijn lasinstelling goed is voor dun staal?
Maak een proeflas op een restje en beoordeel het resultaat. Een goede las smelt egaal door, heeft een gelijkmatige rups en laat aan de achterkant een lichte doorlassing zien zonder gaten. Brandt het staal door, verlaag dan de stroom of verhoog je tempo. Blijft de las bovenop liggen, verhoog dan stap voor stap de stroom.