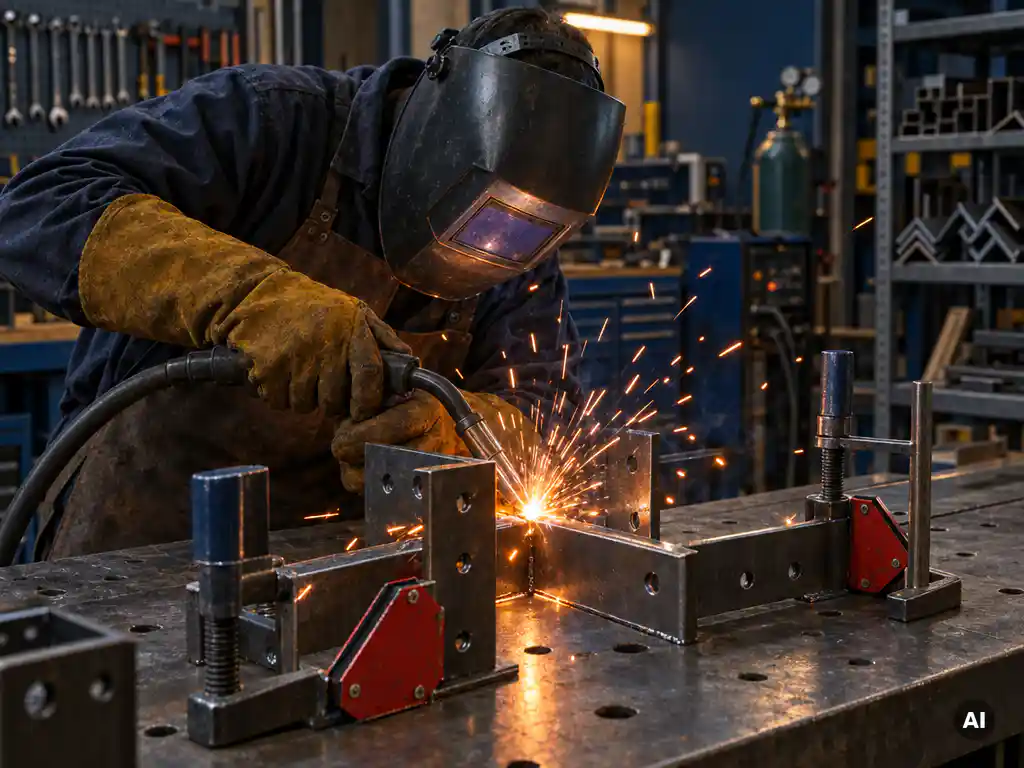
Je zet meerdere metalen onderdelen het snelst aan elkaar met MIG/MAG-lassen: een continue lasdraad en beschermgas zorgen voor een hoge neersmeltsnelheid en weinig onderbrekingen. Voor snelle montage zonder lasapparaat kun je ook klinken, schroeven of lijmen. De beste keuze hangt af van materiaal, plaatdikte en gewenste sterkte. Hieronder lees je welke methode wanneer past.
## Welke lasmethode is het snelst voor meerdere onderdelen?
MIG/MAG-lassen is meestal de snelste lasmethode voor meerdere onderdelen. De lasdraad wordt continu aangevoerd, dus je hoeft niet te stoppen om elektroden of toevoegstaven te wisselen. Daardoor lever je bij constructiestaal en roestvast staal een hoge productiesnelheid met een stabiele laskwaliteit.
Wat is MIG/MAG-lassen precies? Bij MIG/MAG-lassen smelt een continu aangevoerde lasdraad af onder een beschermgasstroom. MIG staat voor Metal Inert Gas (inert gas, vooral voor aluminium en RVS), MAG voor Metal Active Gas (actief gas, vooral voor staal). Het proces is eenvoudig te leren en geschikt voor dunne tot dikke platen.
Zo verhoudt MIG/MAG zich tot de andere methoden:
| Lasmethode | Snelheid | Geschikt voor | Aandachtspunt |
|—|—|—|—|
| **MIG/MAG** | Hoog | Staal, RVS, aluminium (MIG) | Beschermgas nodig, minder geschikt bij veel wind |
| **TIG** | Laag | Dunne plaat, precisiewerk, RVS, aluminium | Veel handvaardigheid, langzaam proces |
| **Elektrodelassen (MMA)** | Gemiddeld | Buitenwerk, dikke plaat, reparaties | Slak verwijderen, elektroden wisselen |
Heb je behoefte aan veel lasnaden in korte tijd, kies dan MIG/MAG. TIG levert het mooiste lasresultaat, maar kost meer tijd per onderdeel. Bekijk het [assortiment MIG/MAG-lasapparaten](https://allesomtelassen.nl/product-categorie/mig-mag-lassen/) als je een machine zoekt die bij jouw werkplaats past.
## Hoe werk je efficiënt in kleine series?
Je werkt efficiënt in kleine series door onderdelen eerst te hechten en daarna pas definitief te lassen, met een vaste opstelling en een vaste instelling van je lasapparaat. Zo voorkom je dat je tussendoor telkens je machine opnieuw afstelt of onderdelen opnieuw uitlijnt.
Deze werkwijze bespaart de meeste tijd:
1. **Maak een mal of lasbok.** Met klemmen en een vaste positie leg je elk onderdeel binnen seconden op dezelfde plek.
2. **Hecht alle onderdelen eerst.** Zet de hechtpunten van de hele serie achter elkaar, zodat je niet steeds wisselt tussen uitlijnen en lassen.
3. **Houd je instellingen constant.** Noteer spanning en draadsnelheid voor jouw materiaal en plaatdikte, zodat je bij een herhaalorder direct kunt starten.
4. **Las in één keer door.** Groepeer lasnaden van hetzelfde type om de omsteltijd te beperken.
5. **Bewaar slijtonderdelen binnen handbereik.** Een voorraad contacttips en gasmondstukken voorkomt stilstand.
Een goede voorbereiding verlaagt de kans op uitval en nawerk. Meer praktische werkwijzen vind je bij onze [lastips](https://allesomtelassen.nl/lastips/).
## Welke lasapparatuur en accessoires versnellen het werk?
Een MIG/MAG-lasapparaat met een passende lastoorts en de juiste slijtonderdelen versnelt je werk het meest. Voor lichte toepassingen volstaat een 150 A-toorts. Voor zwaarder en langduriger werk kies je een luchtgekoelde 250 A- of 360 A-toorts, of een vloeistofgekoelde toorts voor continu gebruik.
Met deze onderdelen verlies je minder tijd:
– **Contacttips:** Kies een tip die past bij je lasdraaddiameter (bijvoorbeeld 0,8, 1,0 of 1,2 mm) en controleer schroefdraad en lengte. E-Cu is de standaarduitvoering. CuCrZr is volgens de productbeschrijving harder en heeft een hoger verwekingspunt.
– **Gasmondstukken:** Een conisch mondstuk geeft een goede combinatie van gasverdeling en zicht. Een sterk conisch mondstuk bereikt moeilijke lasnaden, maar raakt sneller verstopt door lasspatten.
– **Contacttiphouders en klemveren:** Deze moeten exact passen bij je toortsmodel, want niet alle uitvoeringen zijn uitwisselbaar.
– **Slijtonderdelenkoffer:** Zo’n set bevat contacttips, houders, klemveren en gasmondstukken, zodat je bij slijtage direct kunt doorwerken.
– **Lasdraadspoel:** Controleer of de spoelafmetingen en het gewicht (bijvoorbeeld 15 kg) passen in je lasapparaat.
Controleer je lastoorts regelmatig en verwijder lasspatten. Vervuiling in het gasmondstuk verstoort de gasstroming en vergroot de kans op poreusheid. Een goed onderhouden toorts geeft een stabielere boog en minder nawerk.
## Kun je metalen ook zonder lassen snel verbinden?
Ja, je kunt metalen ook zonder lassen snel verbinden met popnagels, bouten en moeren, zelftappende schroeven, klinknagels of constructielijm. Deze methoden vragen geen lasapparaat en geen beschermgas. Ze passen vooral bij dunne plaat, tijdelijke constructies of situaties waar hitte het materiaal zou vervormen.
Dit zijn de gangbare alternatieven:
– **Popnagels en klinknagels:** Snel te plaatsen op plaatwerk, ook als het maar aan één kant bereikbaar is.
– **Bouten en moeren:** Handig als je de verbinding later wilt losmaken.
– **Zelftappende schroeven:** Geschikt voor dunne plaat zonder voorboren.
– **Constructielijm:** Verdeelt de belasting over een groter oppervlak en vermijdt hitte-inbreng.
Houd er rekening mee dat mechanische verbindingen en lijmverbindingen minder sterk zijn dan een goede lasnaad bij zware belasting. Voor dragende constructies, trillende toepassingen of waterdichte naden blijft lassen de betrouwbaarste keuze.
## Hoe verbind je verschillende metalen met elkaar?
Je verbindt verschillende metalen door een toevoegmateriaal te kiezen dat past bij beide basismaterialen, of door een mechanische verbinding te gebruiken. Het lassen van staal aan roestvast staal lukt goed met een geschikte RVS-lasdraad. Aluminium aan staal lassen is moeilijk en vraagt meestal een andere aanpak.
Let op deze punten:
– **Staal aan RVS:** Gebruik een toevoegmateriaal voor ongelijksoortige verbindingen, zoals een hooggelegeerde RVS-draad. Controleer altijd de technische eisen van de verbinding.
– **Toevoegmateriaal afstemmen:** Het toevoegmateriaal moet passen bij het basismateriaal. Een productbeschrijving alleen garandeert geen geschiktheid voor onbekende combinaties.
– **Aluminium aan staal:** De smeltpunten en eigenschappen verschillen sterk. Kies hier liever voor een mechanische verbinding, zoals bouten of klinken.
– **Galvanische corrosie:** Bij verschillende metalen in vochtige omgevingen kan corrosie ontstaan. Isoleer de materialen of kies een geschikte coating.
Twijfel je over een combinatie? Vraag advies voordat je begint. Een verkeerde keuze van lasdraad of beschermgas levert zwakke of brosse lasnaden op.
## Welke veiligheidsmaatregelen gelden bij snel en veel lassen?
Draag altijd een laskap met geschikt filter, lashandschoenen en onbrandbare beschermende kleding, en zorg voor goede ventilatie of afzuiging. Bij snel en veel lassen neemt de blootstelling aan boogstraling, hitte en lasrook toe. Haast mag nooit ten koste gaan van je veiligheid.
Neem deze maatregelen elke keer:
– **Laskap en lashandschoenen:** Bescherm je ogen en huid tegen uv-straling, spatten en hitte.
– **Beschermende kleding:** Draag vlamvertragende kleding met lange mouwen en veiligheidsschoenen.
– **Afzuiging en ventilatie:** Lasrook bevat schadelijke stoffen. Werk met puntafzuiging of in een goed geventileerde ruimte.
– **Brandveiligheid:** Haal brandbare materialen weg en houd een blusmiddel binnen handbereik.
– **Gasflessen:** Zet flessen vast en gebruik ze alleen met een geschikte drukregelaar.
– **Controle van apparatuur:** Controleer kabels, toorts en aansluitingen op beschadigingen voordat je start.
Door regelmatig pauzes te nemen houd je ook je concentratie hoog bij lange series.
## Hoe wij helpen bij het snel verbinden van metalen onderdelen
Bij Allesomtelassen.nl combineren we een breed assortiment met praktische lasexpertise, zodat je sneller en veiliger werkt. We helpen je met:
– **Persoonlijk productadvies** voor MIG/MAG-, TIG- en elektrodelasapparaten, afgestemd op jouw materiaal en werkvolume
– **Lasdraad, contacttips, gasmondstukken en slijtonderdelenkoffers** voor een toorts die zonder stilstand blijft werken
– **Lasbescherming** zoals laskappen, handschoenen en kleding
– **Lascursussen** voor beginners en gevorderden, zodat je sneller en nauwkeuriger leert werken
Weet je niet welke lasmethode of welk apparaat bij jouw project past? [Neem contact met ons op](https://allesomtelassen.nl/contact/) en we denken graag met je mee.
Veelgestelde vragen
Welke instellingen heb ik nodig om met MIG/MAG-lassen te beginnen?
Begin met het afstemmen van spanning en draadsnelheid op je materiaal, plaatdikte en lasdraaddiameter (bijvoorbeeld 0,8 of 1,0 mm). Veel lasapparaten hebben een instelschema in het deksel dat je als startpunt gebruikt. Doe een proeflas op restmateriaal, pas daarna bij en noteer de definitieve waarden voor herhaalorders.
Welk beschermgas kies ik voor staal, RVS en aluminium?
Voor staal gebruik je meestal een actief gasmengsel (MAG), bijvoorbeeld argon met CO₂. Voor aluminium kies je zuiver argon (MIG), en voor RVS een gasmengsel dat speciaal voor roestvast staal is bedoeld. Controleer altijd het advies van de lasdraad- en gasleverancier voor jouw combinatie.
Hoe herken ik dat mijn contacttip of gasmondstuk aan vervanging toe is?
Een onrustige boog, haperende draadaanvoer of een uitgesleten, ovaal gat in de contacttip zijn duidelijke signalen. Bij een gasmondstuk wijzen veel vastgekoekte lasspatten, poreuze lasnaden of een slechte gasafdekking op vervanging of reiniging. Houd daarom een slijtonderdelenkoffer binnen handbereik, zodat je zonder stilstand kunt doorwerken.
Hoe voorkom ik porositeit (gaatjes) in mijn lasnaad?
Porositeit komt meestal door onvoldoende gasbescherming of een vervuild werkstuk. Controleer of het gasmondstuk schoon is, stel de gasstroom correct in en werk niet in tocht of wind. Maak het werkstuk ook vrij van vet, roest en verf voordat je begint.
Wanneer is een mechanische verbinding een goed alternatief voor lassen?
Mechanische verbindingen zoals popnagels, bouten of zelftappende schroeven passen goed bij dunne plaat, tijdelijke constructies en situaties waarin hitte vervorming zou veroorzaken. Ze zijn ook handig als je de verbinding later wilt losmaken. Voor dragende, trillingsgevoelige of waterdichte toepassingen blijft lassen de betere keuze.
Hoe beperk ik vervorming van dunne plaat bij het lassen van een serie?
Hecht de onderdelen eerst met meerdere hechtpunten verdeeld over de naad en gebruik klemmen of een mal om de plaat vast te houden. Las vervolgens in korte stukken of wissel van positie, zodat de warmte zich niet op één plek ophoopt. Verlaag indien nodig je stroom of draadsnelheid om de warmte-inbreng te beperken.
Welke cursus of opleiding helpt me sneller en nauwkeuriger te lassen?
Een lascursus voor beginners of gevorderden helpt je de basis van MIG/MAG-lassen goed onder de knie te krijgen, inclusief houding, boogvoering en instellingen. Oefen daarnaast regelmatig op restmateriaal om snelheid en consistentie op te bouwen. Bij Allesomtelassen.nl kun je contact opnemen voor advies over een passende cursus.