


Hoe maak je een sterke verbinding in dun roestvrij staal?
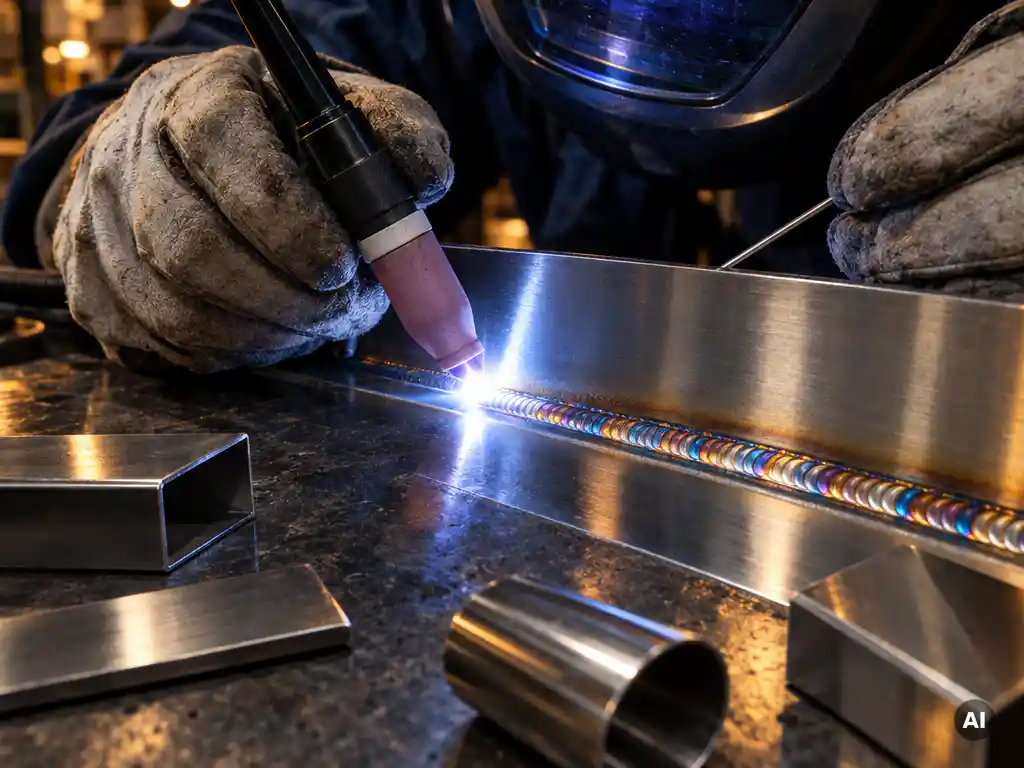
Je maakt een sterke verbinding in dun roestvrij staal door TIG-lassen met lage warmte-inbreng, een schone voorbereiding en het juiste toevoegmateriaal, zoals RVS 316LSi bij AISI 316L. Je last met een korte boog, werkt met weinig stroom en beheerst de warmte, zodat het materiaal niet doorbrandt of vervormt.
Dun RVS vraagt om nauwkeurigheid, omdat het materiaal warmte slecht afvoert en snel verkleurt. In dit artikel lees je waarom doorbranden gebeurt, welk lasproces past, hoe je vervorming voorkomt en hoe je de corrosiebestendigheid herstelt.
Waarom brandt dun roestvrij staal zo snel door?
Dun roestvrij staal brandt snel door omdat RVS warmte slecht geleidt. De hitte blijft in de laszone zitten en loopt niet weg naar het omliggende materiaal. Bij dunne plaat leidt dat al binnen seconden tot een te heet smeltbad, dat doorzakt of een gat vormt.
Austenitisch RVS zet bovendien sterker uit bij verhitting dan gewoon constructiestaal. Dat vergroot de kans op kromtrekken. Drie factoren bepalen of je lasnaad slaagt:
- Warmte-inbreng: te veel stroom of een te lage lassnelheid verhit de plaat te sterk.
- Naadvoorbereiding: een grote spleet tussen de platen vraagt meer toevoegmateriaal en meer warmte.
- Warmteafvoer: zonder koperen onderlegger of klemmen blijft de warmte in het werkstuk hangen.
Welk lasproces is het beste voor dun RVS?
TIG-lassen is het beste lasproces voor dun roestvrij staal. Je regelt de lasstroom nauwkeurig, vaak met een voetpedaal, en voegt het toevoegmateriaal apart toe. Daardoor houd je de warmte-inbreng laag en krijg je een schone, spatvrije las met een mooi uiterlijk.
Wat is TIG-lassen?
TIG staat voor Tungsten Inert Gas. Bij TIG-lassen vormt een niet-afsmeltende wolfraamelektrode de elektrische boog, terwijl beschermgas het smeltbad afschermt. Waar nodig voeg je los toevoegmateriaal toe. Voor beginners voelt dit in het begin lastig, omdat je met twee handen werkt, maar je leert het met oefening.
TIG of MIG/MAG voor dun RVS?
MIG/MAG werkt sneller, maar brengt meer warmte in en geeft meer kans op doorbranden bij zeer dunne plaat. TIG-lassen geeft meer controle. Heb je weinig ervaring? Dan helpt een gerichte lastips-pagina om de basis snel onder de knie te krijgen.
Welke instellingen en toevoegmaterialen geven je een sterke las?
Kies toevoegmateriaal dat past bij het basismateriaal en stel de stroom zo laag mogelijk in, net genoeg voor volledige doorlassing. Voor AISI 316L gebruik je RVS 316LSi-lasstaven. Een exacte stroomwaarde hangt af van plaatdikte, naadvorm en machine, dus test eerst op een proefstuk.
Dit zijn de onderdelen die je op elkaar afstemt:
- Toevoegmateriaal: RVS 316LSi-lasstaven zijn bedoeld voor TIG-lassen van roestvast staal, waaronder AISI 316L. Ze hebben een laag koolstofgehalte en passen bij austenitische chroom-nikkel-molybdeenstalen. De diameters lopen van 1,6 tot 3,2 mm, en voor dun materiaal kies je meestal de dunste staaf.
- Wolfraamelektrode: de paarse E3/WXE3-elektrode is geschikt voor onder meer staal, roestvast staal en aluminium, bij zowel DC als AC. Voor dun RVS kies je een kleine diameter, zoals 1,6 mm.
- Spantang en gascup: de spantang moet passen bij je toortsmodel (type 9-20 of 17-18-26) en de elektrodediameter. Onderdelen van beide toortsgroepen zijn niet zomaar uitwisselbaar.
- Beschermgas: zorg voor een goede, ononderbroken gasbescherming, ook tijdens het afkoelen van de las.
Houd de wolfraamelektrode scherp en schoon. Een vervuilde elektrode geeft een onrustige boog en meer kans op lasfouten. Bekijk het assortiment voor TIG-lassen als je toortsonderdelen, elektroden of toevoegmateriaal zoekt.
Hoe voorkom je vervorming en doorbranden tijdens het lassen?
Je voorkomt vervorming en doorbranden door de warmte te beperken en het werkstuk goed vast te zetten. Gebruik korte hechtlassen, een lage stroom, snelle lasbewegingen en een koperen onderlegger. Las je in korte stukken met pauzes ertussen, dan kan de plaat tussendoor afkoelen.
Pas deze werkwijze toe:
- Maak de naad schoon en passend. Gebruik een schone, vetvrije plaat met een minimale spleet.
- Hecht op korte afstanden. Zet veel hechtpunten, zodat de plaat niet kan opspringen.
- Klem het werkstuk vast. Een koperen of aluminium onderlegger voert warmte af.
- Las met korte boog en lage stroom. Pulseer indien je machine dat kan, om de warmte-inbreng te verlagen.
- Las in segmenten. Wissel van plek, zodat de warmte zich verspreidt.
Bij aanhoudend doorbranden helpt het vaak om de stroom te verlagen en de lassnelheid te verhogen, niet andersom.
Hoe herstel je de corrosiebestendigheid na het lassen?
Je herstelt de corrosiebestendigheid door de verkleuring (aanlooplaag) rond de las te verwijderen. Dit doe je mechanisch met een RVS-borstel of chemisch door te beitsen en te passiveren. Zo komt de beschermende chroomoxidelaag terug en voorkom je roestvorming.
Warmte tast bij het lassen de passieve laag aan. Een gele, bruine of blauwe aanloopkleur laat zien dat de laag beschadigd is. Verwijder die kleur altijd, vooral bij toepassingen in de voedselindustrie, buiten of in vochtige omgevingen. Gebruik daarbij uitsluitend gereedschap dat je alleen voor RVS inzet, anders breng je ijzerdeeltjes over die later roest veroorzaken. Spoel na het beitsen grondig na en volg de instructies van de fabrikant van het beitsmiddel.
Hoe Allesomtelassen.nl helpt met het lassen van dun RVS
Bij dun RVS bepalen de juiste onderdelen en goed advies of je las slaagt. Wij helpen je graag om de juiste combinatie te vinden voor jouw machine en toepassing:
- Persoonlijk advies over TIG-onderdelen, zoals spantangen, gasmondstukken en wolfraamelektroden voor jouw toortsmodel.
- RVS 316LSi-lasstaven in diameters van 1,6 tot 3,2 mm.
- Praktische lascursussen voor beginners en gevorderden, zodat je TIG-lassen stap voor stap leert.
Twijfel je welk onderdeel past bij jouw toorts of materiaal? Neem contact met ons op, dan denken we met je mee.
Veelgestelde vragen
Hoe begin ik als beginner met TIG-lassen van dun RVS?
Begin met oefenen op restmateriaal van dezelfde plaatdikte en hetzelfde type RVS als je eindproject. Start met het leggen van een smeltbad zonder toevoegmateriaal, daarna met een simpele stompe naad of overlapnaad. Stel je machine laag in, werk met een schone elektrode en kijk hoe het smeltbad reageert voordat je aan het echte werkstuk begint. Een lascursus voor beginners versnelt het leerproces aanzienlijk.
Wat doe ik als mijn lasnaad toch doorbrandt of een gat krijgt?
Stop direct, laat het werkstuk afkoelen en verlaag de stroom. Verhoog daarna je lassnelheid en controleer of de spleet tussen de platen niet te groot is. Een gat kun je vaak repareren door de randen schoon te slijpen en met korte pulsen en een dunne toevoegstaaf opnieuw op te bouwen, bij voorkeur met een koperen onderlegger erachter.
Is beschermgas aan de achterzijde (backing gas) nodig bij dun RVS?
Bij doorgelaste naden, vooral in buizen of toepassingen waar corrosiebestendigheid en hygiëne belangrijk zijn, is gas aan de achterzijde sterk aan te raden. Zonder backing gas oxideert de wortelzijde (suikervorming) en verliest die zijde haar corrosiebestendigheid. Bij onzichtbare of niet-kritische naden kan een koperen onderlegger soms volstaan, maar test dit altijd eerst op een proefstuk.
Kan ik dun RVS ook lassen met pulserende stroom, en wat levert dat op?
Ja, pulserend TIG-lassen is bij dun RVS erg handig als je machine die functie heeft. De stroom wisselt tussen een hoge piek (die het materiaal smelt) en een lage basisstroom (waarin het smeltbad stolt), waardoor de gemiddelde warmte-inbreng daalt. Dat geeft minder kans op doorbranden en vervorming, en vaak een regelmatiger lasbeeld. Begin met een lage pulsfrequentie en pas aan op basis van je proefstuk.
Welke fouten maken lassers het vaakst bij dun roestvrij staal?
Veelgemaakte fouten zijn te veel stroom gebruiken, te langzaam lassen, te weinig hechtpunten zetten en de plaat onvoldoende schoonmaken. Ook gebruiken veel lassers dezelfde borstel of slijpschijf voor staal en RVS, waardoor ijzerdeeltjes in het RVS achterblijven en later roest veroorzaken. Gebruik daarom altijd aparte, uitsluitend voor RVS bestemde gereedschappen.
Hoe maak ik dun RVS goed schoon vóór het lassen?
Ontvet de naad en de omgeving eerst met aceton of een speciale ontvetter en een schone, pluisvrije doek. Verwijder daarna eventuele oxidelaag licht met een RVS-borstel of fijn schuurlinnen dat alleen voor RVS wordt gebruikt. Raak de schone naad niet meer aan met vette handen; draag schone handschoenen. Vuil, olie of vocht in de las geeft porositeit en een onrustige boog.
Wanneer is beitsen en passiveren nodig en wanneer volstaat borstelen?
Mechanisch borstelen met een RVS-borstel is voldoende voor lichte aanloopkleuren bij decoratieve of weinig belaste toepassingen. Voor voedselindustrie, buitentoepassingen, vochtige of chemische omgevingen is beitsen en passiveren beter, omdat de beschermende chroomoxidelaag dan volledig terugkeert. Draag bij beitsmiddelen altijd beschermende kleding en handschoenen, en volg de instructies van de fabrikant.

