


Hoe verbind ik dun metaal zonder dat er gaten in ontstaan?
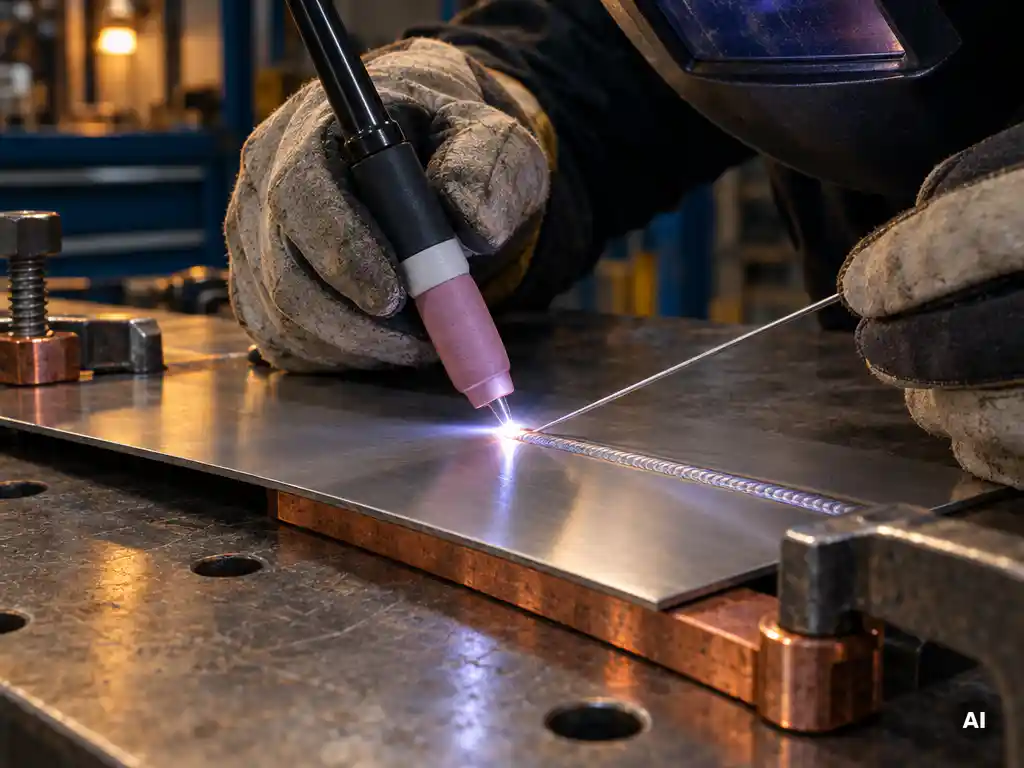
Je verbindt dun metaal zonder gaten door met weinig warmte te lassen: gebruik een lage stroomsterkte, laat de boog kort branden en kies een proces dat de warmte goed regelt, zoals TIG-lassen. Dunne plaat smelt snel door omdat de warmte nergens heen kan.
Hoe goed dat lukt, hangt af van je lasproces, je instellingen en je werkwijze. Hieronder lees je per vraag wat je moet doen om doorbranden te voorkomen en wat je doet als er toch een gat valt.
Waarom brandt dun metaal tijdens het lassen door?
Dun metaal brandt door omdat de lasboog meer warmte inbrengt dan het materiaal kan afvoeren. Bij plaat van 1 mm of dunner smelt het metaal onder de boog door voordat de warmte zich verspreidt. Het smeltbad zakt dan weg en laat een gat achter.
Meerdere oorzaken versterken dit effect:
- Te hoge stroomsterkte voor de plaatdikte.
- Te langzaam lassen, waardoor de boog te lang op één plek blijft staan.
- Een te grote lasdraad of elektrode, die meer stroom vraagt.
- Een te grote naadopening, waardoor het smeltbad geen steun heeft.
- Slechte warmteafvoer, bijvoorbeeld door een slecht aangebrachte massaklem.
Dun metaal trekt bovendien snel krom door de ingebrachte warmte. Dat vergroot de naadopening tijdens het lassen en maakt gaten waarschijnlijker.
Welke lasmethode is het beste voor dun plaatwerk?
TIG-lassen is de beste lasmethode voor dun plaatwerk, omdat je de warmte met een voetpedaal of stroomregeling nauwkeurig doseert. Je werkt met een niet-afsmeltende wolfraamelektrode en voegt alleen toevoegmateriaal toe wanneer dat nodig is. Zo houd je het smeltbad rustig en klein.
Wat is TIG-lassen precies? TIG staat voor Tungsten Inert Gas. De elektrische boog brandt tussen een wolfraamelektrode en het werkstuk, en beschermgas schermt de laszone af. TIG past bij staal, roestvast staal en aluminium. Voor TIG-lassen voor beginners is dit proces goed te leren, omdat je boog en toevoegdraad los van elkaar bedient.
MIG/MAG-lassen werkt ook op dun staal, maar vraagt een lage spanning, een dunne lasdraad van 0,6 of 0,8 mm en een vlotte hand. Het is sneller dan TIG, maar je hebt minder fijnregeling. Elektrodelassen (MMA) is voor dun plaatwerk meestal minder geschikt, omdat de boog veel warmte inbrengt.
| Lasmethode | Warmteregeling | Geschikt voor dun plaatwerk |
|---|---|---|
| TIG | Zeer nauwkeurig | Zeer goed |
| MIG/MAG | Redelijk, met dunne draad en lage stroom | Goed bij staal |
| Elektrode (MMA) | Beperkt | Minder geschikt |
Wil je dieper in TIG-lassen duiken? In ons assortiment TIG-lasapparatuur vind je machines en onderdelen voor dit proces.
Welke instellingen voorkomen gaten bij dun metaal?
Stel een lage stroomsterkte in, gebruik een dunne elektrode of lasdraad en las met korte, snelle bewegingen. Bij dun metaal kies je de laagste stroom waarbij je nog een smeltbad krijgt. Verhoog de stroom pas als het metaal niet goed smelt.
Hou deze richtlijnen aan:
- Stroom: begin laag en bouw op in kleine stappen.
- Wolfraamelektrode (TIG): kies een dunne elektrode, bijvoorbeeld 1,6 mm, en slijp die tot een scherpe punt voor een smalle boog. Een spantang van 1,6 mm moet daarbij passen.
- Lasdraad (MIG/MAG): gebruik 0,6 of 0,8 mm. Een dunne draad vraagt minder stroom.
- Pulseren: heeft je machine een pulsfunctie, gebruik die dan. De boog schakelt tussen hoge en lage stroom, zodat het metaal tussendoor afkoelt.
- Beschermgas: zorg voor een gelijkmatige gasstroom. Een vervuild gasmondstuk of gasverdeler verstoort de gasbescherming en veroorzaakt poreusheid.
Controleer ook je contacttip bij MIG/MAG. Een versleten of verkeerd gekozen contacttip geeft een onregelmatige draadaanvoer, en dat veroorzaakt onrustige bogen en doorbranden.
Hoe las je dun metaal stap voor stap?
Je last dun metaal door het werkstuk goed voor te bereiden, de delen te hechten met korte puntlassen en daarna in korte stukken te lassen met rustpauzes. Zo houd je de warmte laag en voorkom je vervorming en doorbranden.
- Maak schoon: verwijder roest, vet en verf. Vuil geeft een onrustige boog en poriën.
- Zorg voor een strakke aansluiting: leg de platen zonder spleet tegen elkaar. Bij dun metaal vult een spleet zich niet zonder gat.
- Zet de massa dichtbij: een goede massaverbinding zorgt voor een stabiele boog.
- Hecht in korte puntlassen: plaats de hechtingen dicht bij elkaar, bijvoorbeeld om de paar centimeter, om vervorming tegen te gaan.
- Las in korte stukken: las een paar centimeter, laat afkoelen en ga dan verder op een andere plek. Dit heet pelgrimstaplassen.
- Gebruik een koperen of aluminium ondersteuning: achter de naad voert dit warmte af en geeft het smeltbad steun.
- Controleer de las: kijk of je volledige doorlassing hebt zonder doorbranding.
Meer praktische werkwijzen vind je bij onze lastips.
Hoe las je dun rvs of aluminium zonder doorbranden?
Bij dun rvs las je met zo min mogelijk warmte, omdat roestvast staal warmte slecht afvoert en snel vervormt. Bij dun aluminium las je juist met een hoge warmteafvoer en tegelijk met precieze stroomregeling, omdat het metaal snel smelt zonder te vervormen. TIG past bij beide.
Dun rvs lassen
Roestvast staal geleidt warmte slecht. De warmte blijft dus in de las en rond de las, en het materiaal trekt krom. Las met lage stroom en korte lasnaden, en gebruik een koperen steunstrip om warmte af te voeren. Kies als toevoegmateriaal bijvoorbeeld RVS 316LSi voor AISI 316L en vergelijkbare staalsoorten. Het toevoegmateriaal moet altijd bij het basismateriaal passen.
Dun aluminium lassen
Aluminium voert warmte snel af, maar smelt plotseling door zodra de temperatuur piekt. Dat maakt het lastig te beheersen. Werk met een goed schoongemaakte naad, want aluminium heeft een oxidehuid die je moet verwijderen. Gebruik pulserend lassen als je machine dat kan, en pas de stroom aan met een voetpedaal. De paarse E3/WXE3-wolfraamelektrode is volgens de catalogus geschikt voor onder meer staal, rvs en aluminium. De definitieve keuze hangt af van je lasinstellingen en toepassing.
Hoe repareer je een gat in dun plaatmateriaal?
Je repareert een gat in dun plaatmateriaal door het gat te vullen met korte puntlassen vanaf de rand naar het midden, of door een passend stukje plaat in te lassen. Laat het metaal tussen elke las afkoelen, zodat het niet opnieuw doorbrandt.
Volg deze aanpak:
- Klein gat: maak de rand schoon en leg een koperen plaatje achter het gat. Las in korte puntlassen vanaf de rand naar binnen. Het koper kleeft niet aan de las en voert warmte af.
- Groter gat: snij het gat uit tot een schone, regelmatige vorm. Maak een passend stuk plaat van dezelfde dikte en hecht dat rondom in. Las daarna de naad in korte stukken met pauzes.
- Afwerken: slijp de las voorzichtig glad, zonder het dunne metaal te veel te verzwakken.
Neem de tijd tussen de puntlassen. Haast is de meest voorkomende reden dat een reparatie opnieuw doorbrandt.
Hoe wij helpen met dun metaal lassen zonder gaten
Bij Allesomtelassen.nl combineren we een breed assortiment met technische kennis van MIG/MAG-, TIG- en elektrodelassen. Zo kies je apparatuur en onderdelen die passen bij dun plaatwerk. We helpen je bij:
- De juiste TIG-lasapparatuur met fijne stroomregeling en pulsfunctie.
- Passende onderdelen zoals wolfraamelektroden, spantangen, gascups en TIG-toevoegmateriaal voor staal en rvs.
- MIG/MAG-verbruiksartikelen zoals dunne lasdraad en contacttips die bij je lastoorts passen.
- Persoonlijk productadvies als je twijfelt over toortsmodel of onderdeelmaat.
- Lascursussen voor beginners en gevorderden.
Weet je niet welke machine of welk onderdeel past bij je werk? Neem contact met ons op en we denken graag met je mee.
Veelgestelde vragen
Vanaf welke plaatdikte wordt doorbranden een serieus risico?
Doorbranden wordt vooral een risico bij plaat van 1 mm of dunner, en bij carrosseriestaal van 0,6 tot 0,8 mm kan één seconde te lang boog al genoeg zijn. Hoe dunner het materiaal, hoe belangrijker een lage stroom, een korte boog en een goede warmteafvoer worden. Maak altijd eerst een proeflas op een restje van dezelfde dikte om je instellingen te controleren.
Hoe begin ik als beginner met het lassen van dun metaal?
Begin met TIG-lassen op een stuk afvalplaat van 1 mm en oefen eerst het vormen van een rustig smeltbad zonder toevoegdraad. Stel de stroom laag in, gebruik een voetpedaal als je machine dat ondersteunt en voeg pas toevoegmateriaal toe als je het smeltbad kunt beheersen. Bouw daarna op naar hechtlassen en korte lasnaden. Een lascursus voor beginners helpt je om sneller de juiste basishouding en toortsvoering aan te leren.
Wat doe ik als mijn dunne plaat toch kromtrekt tijdens het lassen?
Kromtrekken ontstaat door te veel warmte op één plek. Hecht de plaat vaker en dichter bij elkaar, las in korte stukken op wisselende plekken en klem het werkstuk vast op een koperen of aluminium ondersteuning die warmte afvoert. Is de plaat al krom getrokken, dan kun je hem vaak voorzichtig terugrichten met een rubber hamer op een vlakke ondergrond.
Kan ik dun metaal ook met een MIG/MAG-lasapparaat lassen zonder gaten?
Ja, dat kan met een dunne draad van 0,6 of 0,8 mm, een lage spanning en een vlotte, gelijkmatige beweging. Las bij voorkeur met korte puntlassen of in korte stukken, zodat het materiaal kan afkoelen. Controleer ook of je contacttip niet versleten is, want een onregelmatige draadaanvoer zorgt voor een onrustige boog en vergroot de kans op doorbranden.
Wat zijn veelgemaakte fouten bij het lassen van dun plaatwerk?
De meest voorkomende fouten zijn een te hoge stroomsterkte, te langzaam lassen, een spleet tussen de platen en niet genoeg schoonmaken vooraf. Ook een slecht geplaatste massaklem en te weinig pauzes tussen de lasstukken komen vaak voor. Neem de tijd voor de voorbereiding en controleer je instellingen op een proefstuk voordat je aan het echte werkstuk begint.
Heb ik een pulsfunctie nodig om dun metaal te lassen?
Noodzakelijk is het niet, maar een pulsfunctie maakt het lassen van dun metaal en aluminium een stuk gemakkelijker. De boog wisselt tussen hoge en lage stroom, waardoor het metaal tussendoor afkoelt en je minder snel doorbrandt. Heb je geen puls, dan kun je met een voetpedaal of door korte lasstukken met pauzes een vergelijkbaar effect bereiken.
Waarom krijg ik poriën in mijn las bij dun metaal en hoe voorkom ik dat?
Poriën ontstaan meestal door vuil, vet of roest op het werkstuk, of door onvoldoende gasbescherming. Maak de naad grondig schoon, controleer of de gasstroom gelijkmatig is en reinig of vervang een vervuild gasmondstuk of gasverdeler. Let ook op tocht in je werkruimte, want die blaast het beschermgas weg bij de laszone.

